2026-09-17
En konservesproducent bad os for nylig om at citere en linje for 330 ml drikkevaredåser. Deres første spørgsmål handlede ikke om prisen. Det handlede om hastighed: dåser i minuttet, dobbeltskift-pålidelighed og den skrothastighed, der skulle budgetteres med. Det er de rigtige spørgsmål at starte med.
Konklusionen først: vælg en dåsefremstillingsmaskine efter dåsestørrelse og materiale, output pr. skift og den søm og belægningskvalitet, som din påfyldningslinje har brug for. Automatiseringsniveau, værktøj og eftersalgssupport kommer efter disse tre. Denne artikel dækker maskintyper, formgivnings- og svejseprocessen, omkostningsdrivere og vedligeholdelsesvaner, der holder en dåselinje rentabel.
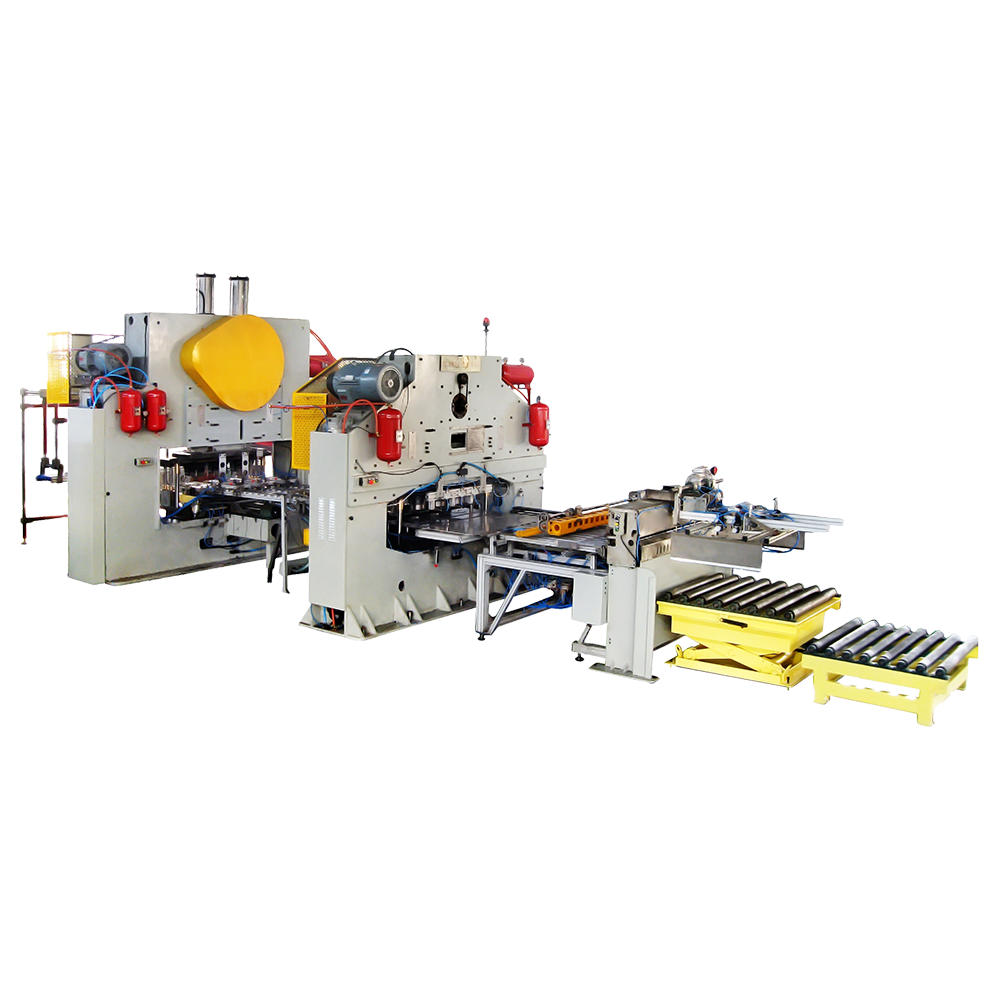
En dåsefremstillingsmaskine forvandler belagt stålplade, normalt blik, til færdige metalbeholdere. De fleste fødevare- og drikkevarefabrikker bruger linjer i tre dele: Maskinen skærer et fladt emne, bøjer det til en cylinder, svejser sidesømmen, påfører en beskyttende stribe over svejsningen og flanges derefter kroppen, så en sømningsstation kan rulle på den nederste ende og låget. Todelte linjer, som trækker en kop fra en enkelt skive, passer til nogle drikkevare- og aerosolformater, men tredelt produktion dominerer stadig dåsemad, mælkepulver og kemiske produkter, fordi det lettere tilpasser sig korte løb og hyppige størrelsesændringer.
En komplet linje dækker fire faser:
Producenter kombinerer flere operationer i én presse, hvorfor maskinerne navngives efter stationsantal. En enkelt-station, to-station, tre-station eller fire-station kombinerer udfører så mange operationer i en cyklus, og stationsantallet påvirker direkte output pr. minut og gulvplads.
Dåsefremstillingsmaskiner er grupperet efter den beholder, de producerer, og efter hvor mange formningsstationer en presse indeholder. Vælg først maskinfamilien; verificere hastighed og værktøj inden for det familiesekund.
Disse producerer runde blik dåser til frugt, grøntsager, skaldyr, kød og læskedrikke. En kombinator med tre stationer folder, flanger og danner kroppen i én sekvens; en fire-station kombinerer tilføjer indskæring, hvilket reducerer topdiameteren, så et mindre, billigere låg kan bruges. Halsning sparer lågmateriale, men tilføjer værktøjskompleksitet, så valget mellem tre og fire stationer er en omkostnings-versus-fleksibilitetsbeslutning.
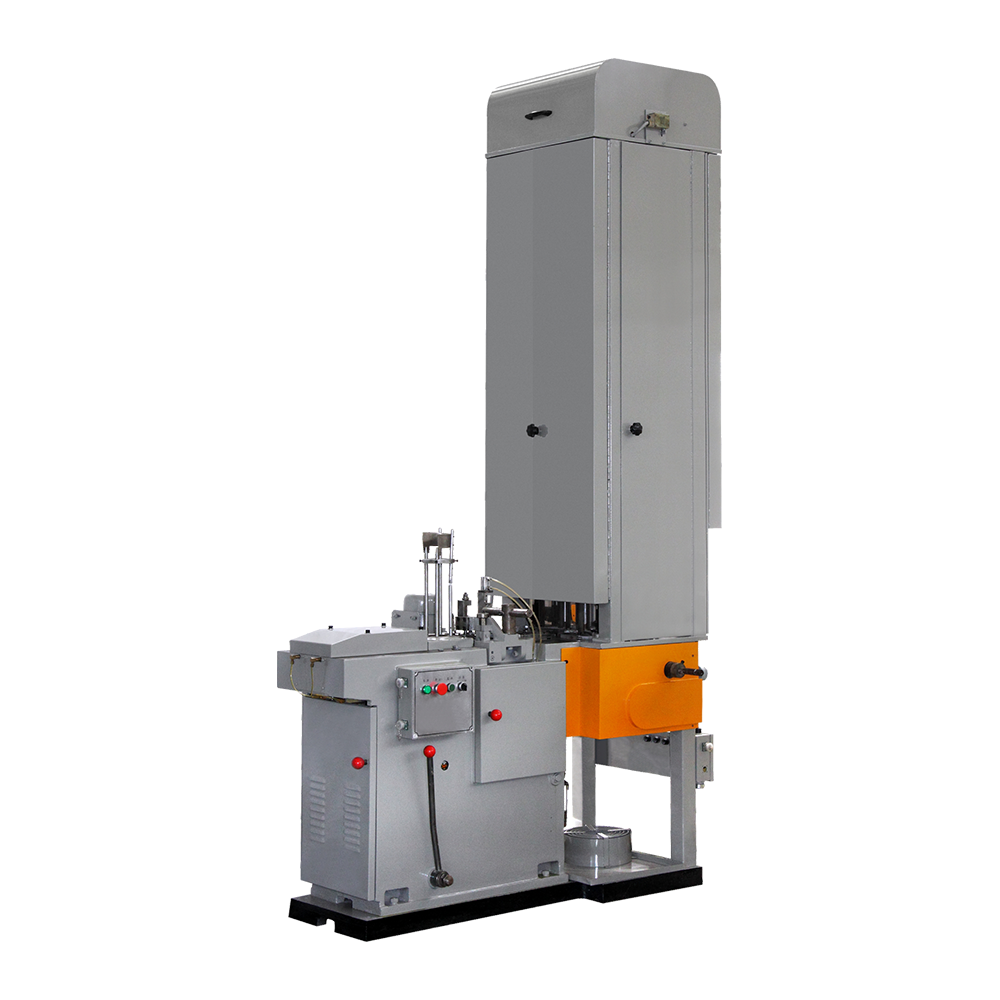
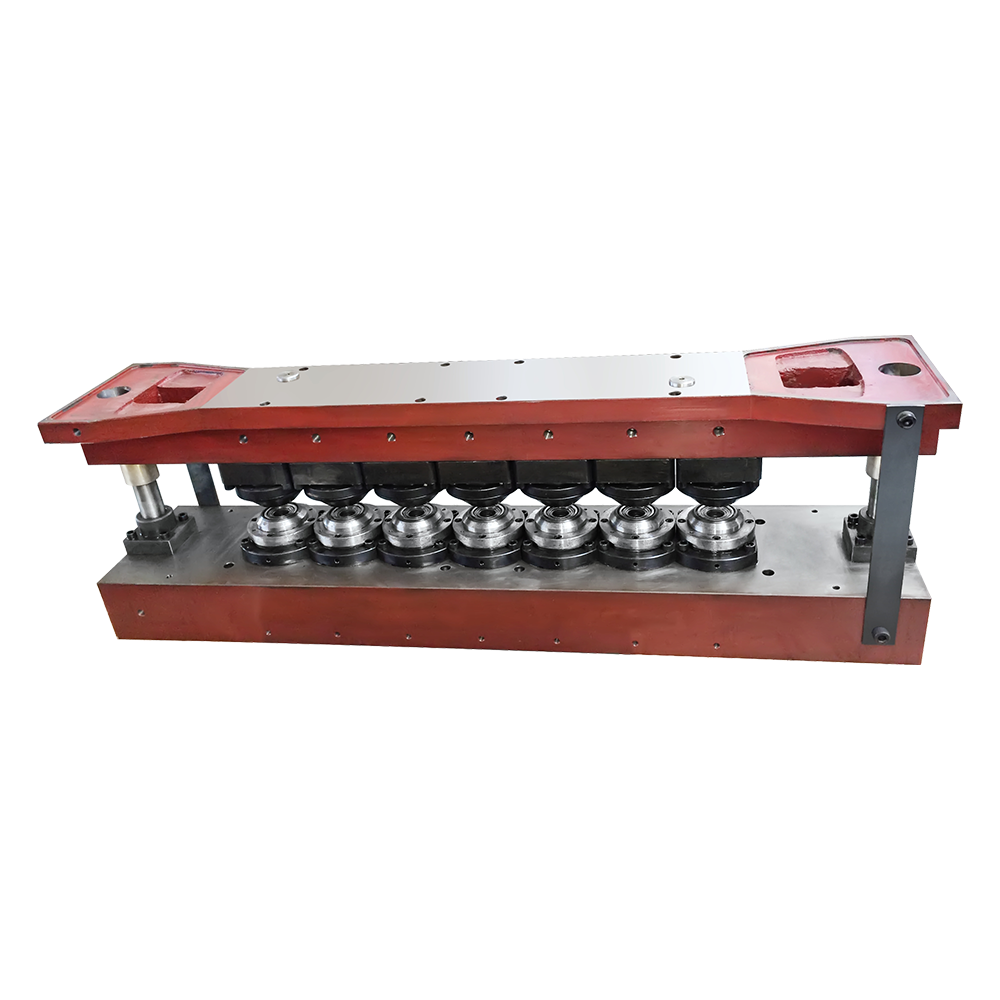
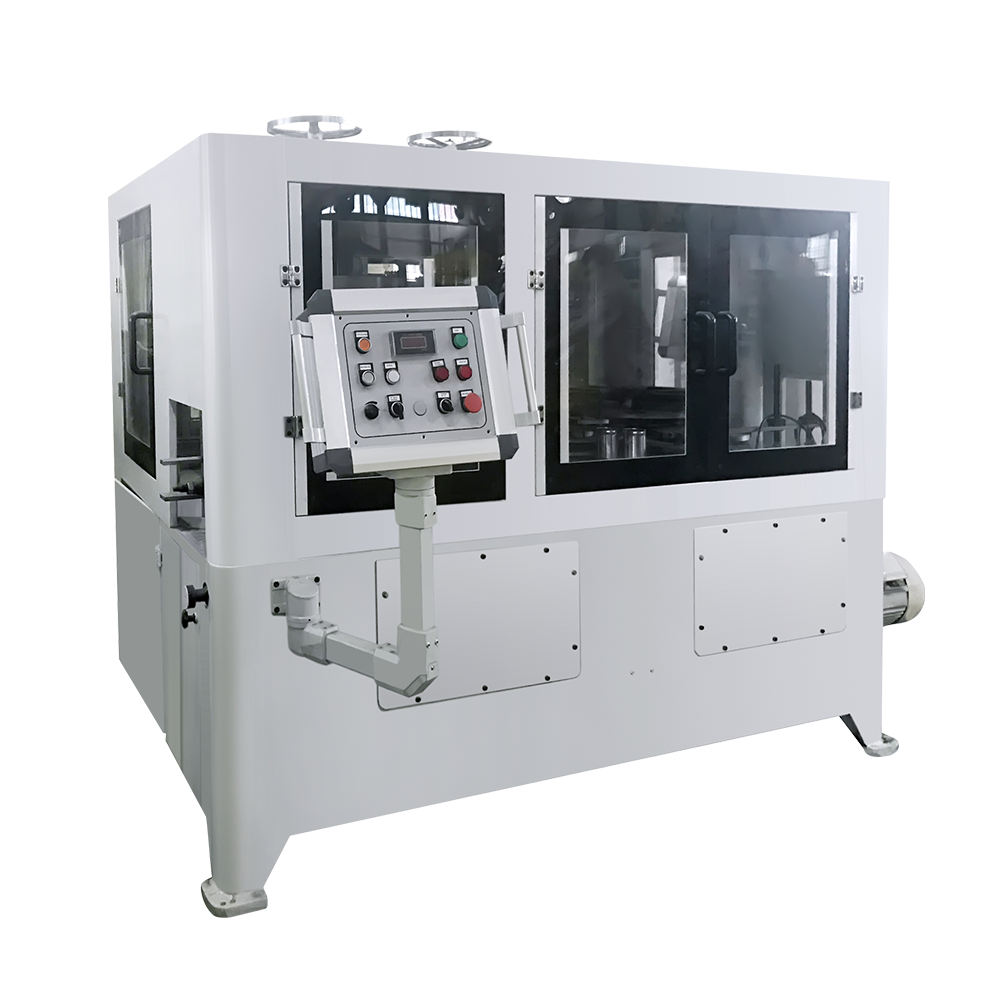 Højtydende maskine til fremstilling af indsnævring af perler Denne automatiske 8-hoved kombinerer håndterer indsnævring, flanger og perler til maddåser i størrelsen D52-99 mm, ideel, når snævre størrelsesintervaller gør omskiftninger sjældne, og sømintegritet er kritisk. Se produkt →
Mælkepulverdåser er beholdere med stor diameter, der normalt skylles med nitrogen for at bevare friskheden. Sømme skal holde gas, og kropsdimensioner skal forblive stabile over lange løb. Enkeltstations- og dobbeltstationskombinere dominerer dette segment, fordi dåsestørrelsesområderne er snævre, og omskiftninger er sjældne.
Aerosoldåser fungerer under indvendigt tryk, så vægtykkelseskonsistens og svejsekvalitet er afgørende. En aerosolslange forbinder normalt en kropssvejser med et slag, der danner keglen eller kuppeltoppen. Formningskraften for keglen er højere end for en flad ende, og sprængtestning bliver en del af normal produktionskontrol.
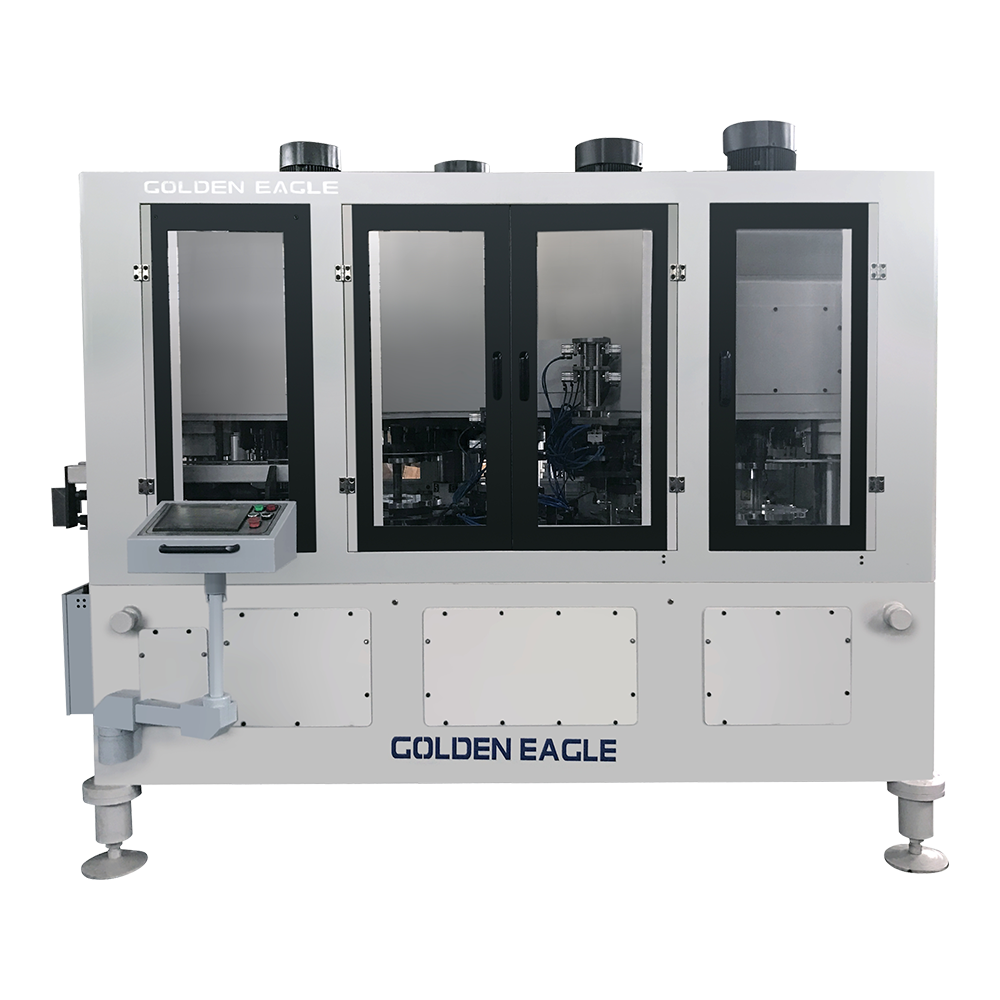
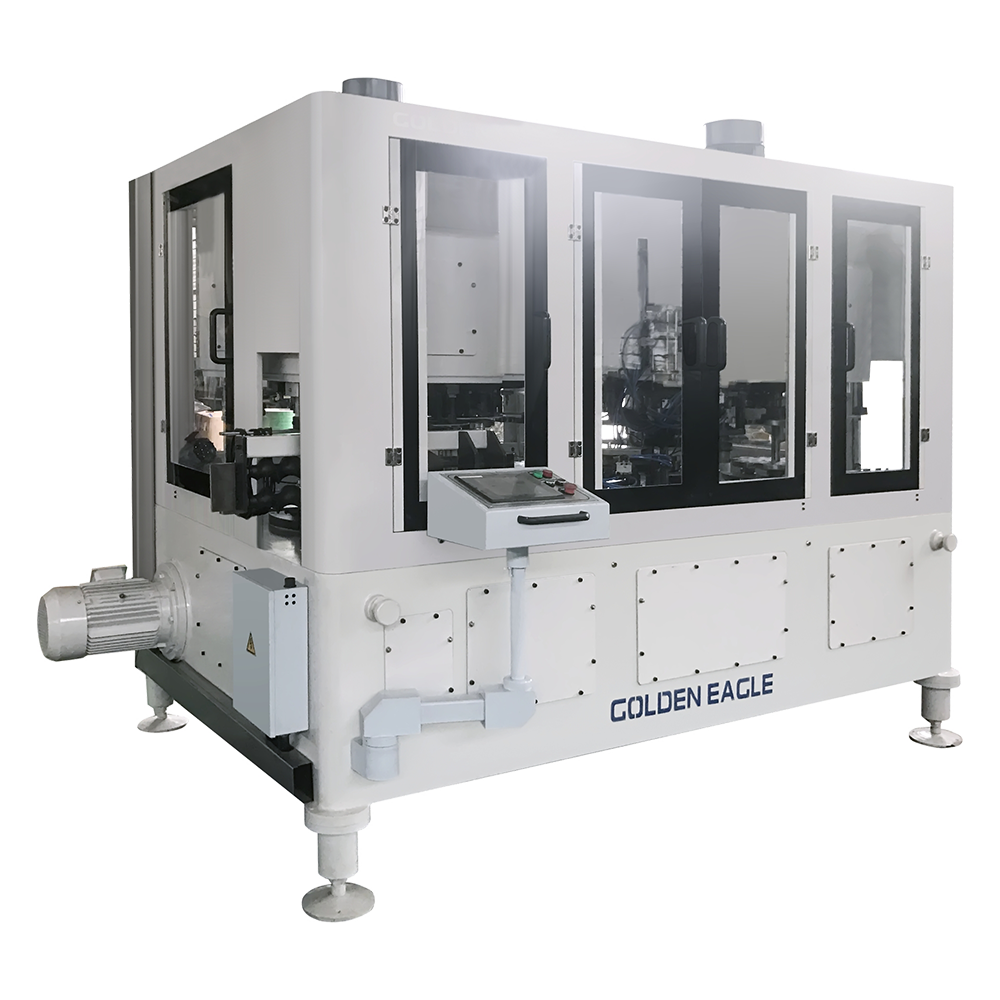 Højhastigheds-aerosoldåseproduktionslinje med formningspunch Denne automatiske linje kombinerer halsudskæring, flanger, perler og falsning til aerosoldåser med højder op til 320 mm, med en CNC-styret stansning til højkraftskegleformning. Se produkt →
Kemiske dåser bærer maling, smøremidler, fortyndere og landbrugskemikalier, ofte i tykkere blik. De har brug for tungere formningskapacitet og svejseindstillinger tilpasset til tykkere plader, fordi kemikalieindhold er mere ætsende end de fleste fødevarer.
Ender og låg er de mest krævende produkter at lave. En endedækslinje stempler skaller, og en EOE-konverteringspresse danner rillelinjen, nitter tappen og præger ringen. Lille matriceslid viser sig hurtigt som dårlig åbningsevne. Producenter, der laver deres egne låg, undgår en fælles forsyningsflaskehals, fordi gennemløbstider for låg ofte er længere end for dåsekroppe.
| Maskinfamilie | Kan formater produceres | Typisk design | Fælles slutbrugere |
|---|---|---|---|
| Mad- og drikkevarekombinere | Runde tredelte dåser | Tre- eller firestationskombiner | Konservesfabrikker, fyldstoffer til drikkevarer |
| Mælkepulverkombinere | Store runde gastætte dåser | Enkelt- eller dobbeltstationskombiner | Pakkere til mælkeprodukter og modermælkserstatning |
| Aerosol linjer | Trykklassificerede aerosoldåser | Kropsvejser plus kegle- og kuppelpresse | Personlig pleje, husholdning, tekniske aerosoler |
| Kemiske dåselinjer | Tunge runde dåser | Forstærket presse og højstrømssvejser | Maling, smøremidler, landbrugskemikalier |
| Endedæksel og EOE linjer | Skaller og let-åbne ender | Sluttryk plus konverteringspresse | Kan planter, fødevareproducenter køre egne låg |
En tredelt linje følger en fast rækkefølge. At forstå det gør tilbud lettere at sammenligne og vedligeholdelse nemmere at planlægge. Sekvensen gælder for de fleste mad-, drikke-, mælkepulver- og kemikaliebeholdere.
I kombinationsmaskiner sker flere af disse trin i ét tryk, så en kombineringslinje bruger mindre plads og har brug for færre operatører end separate enkeltformålsmaskiner. Afvejningen er mere kompleks værktøj: En fejl i en station stopper hele kombinereren.
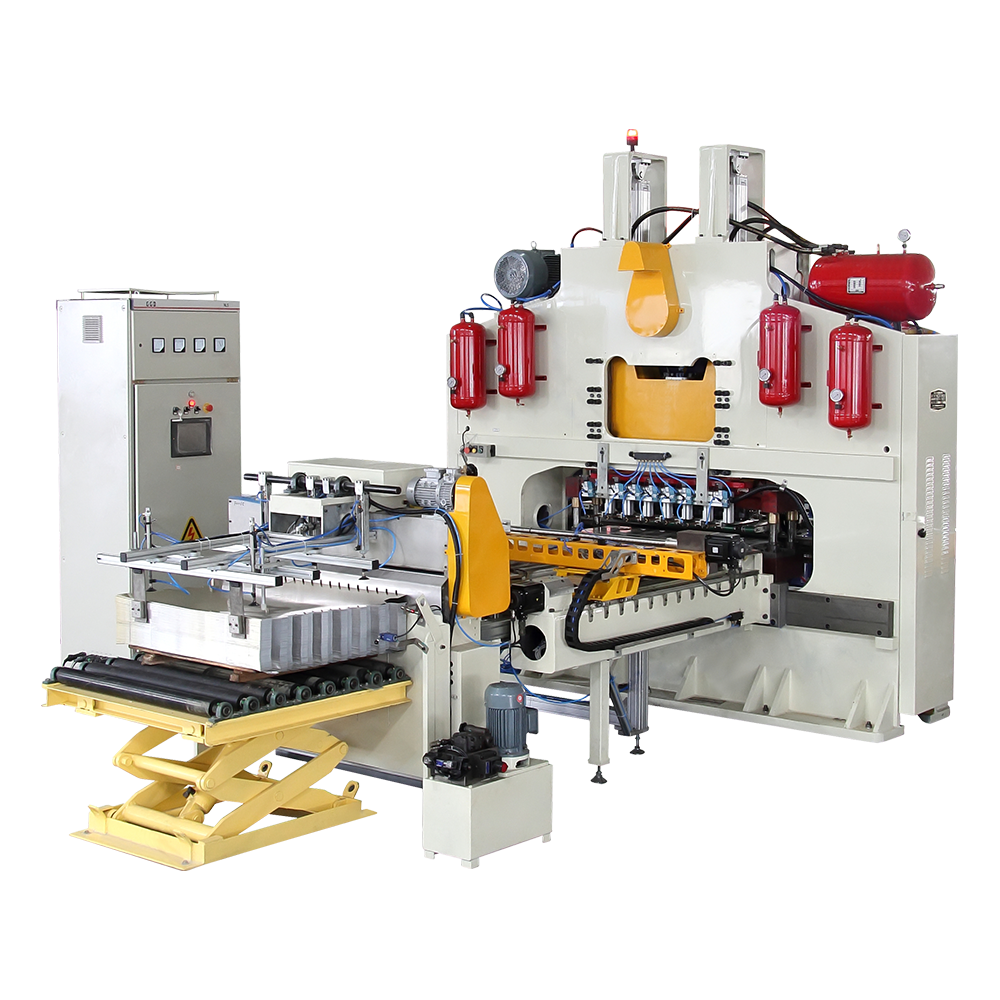
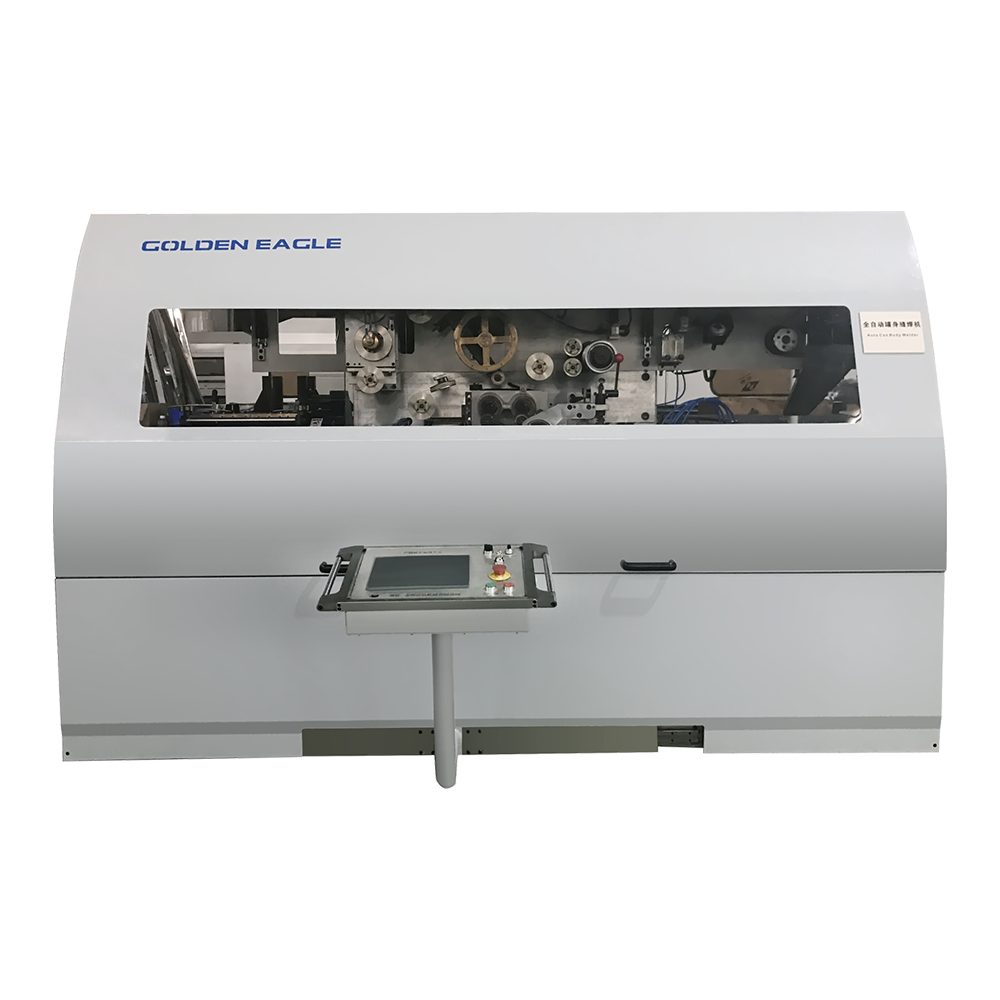 500 cpm GT10C-500 Automatisk svejsemaskine Automatisk dåsesvejser Blikdåsesvejsemaskine høj hastighed Se produkt →
Når maskinfamilien er valgt, skal du evaluere fem filtre. De betyder mere end brandets omdømme og kan verificeres, før du underskriver en ordre.
For trin-for-trin valg, følg vores guide til, hvordan du vælger den rigtige dåsefremstillingsmaskine før du anmoder om tilbud.
Maskinprisen er kun en del af investeringen. En komplet opsætning inkluderer kombinatoren eller separate presser, kropssvejseren, sidestribebelægning og -tørring, endedæksellinjen eller EOE-linjen, ændring af værktøj til hver dåsestørrelse, installation, træning og et indledende lager af sliddele. Sammenlign hele rækkevidden, ikke overskriftens maskinpris.
Fire faktorer flytter omkostningerne mest:
Den nyttige sammenligning er pris pr. million producerede dåser, ikke pris pr. maskine. En lidt dyrere linje med lavere skrot og kortere omstillinger betaler sig normalt tilbage inden for to år.
En dåsefremstillingsmaskine er en mekanisk presse med svejsestrøm og belægningskemi ovenpå. De fleste uplanlagte stop kommer fra de samme få steder: slidte sømruller, snavsede skæreblade, forkert justerede svejseelektroder og manglende smøring. En simpel tidsplan forhindrer de fleste af dem.
Optag skrotantal pr. skift; en stigende skrotmængde er normalt det første tegn på slid på værktøjet. Vores vedligeholdelsesnotater til dåsefremstillingsmaskiner beskriv disse kontroller mere detaljeret.
Start projektet med en enkeltsides specifikation: dåsedimensioner, pladetykkelse og belægning, måldåser pr. skift, lågformat og listen over planlagte størrelsesændringer. Match den til maskinfamilierne ovenfor, og bekræft derefter output, skrotningshastighed og værktøjssupport med leverandøren, før du underskriver. En linje valgt på denne måde vil holde navneskiltets hastighed, bevare sømkvaliteten og levere en forudsigelig pris pr. dåse i mange år.
Relaterede produkter
Virksomheden blev grundlagt i 1978 og er en af de største kan-making-maskiner, der er velkendte virksomheder i ind-og udland.
Produktkategorier
Kontaktoplysninger
Zhongshatou Shenjiamen Zhoushan Zhejiang Kina
+86-580-3056646