2026-10-08
En 0,02 mm forskel i sømmevalsetrykket kan gøre en 500 cpm tindåselinje til en lækagerate på 3 procent. Det er virkeligheden bag udtrykket maskine til fremstilling af blikdåser: Det er ikke en enkelt enhed, men en kæde af formnings-, svejse-, belægnings-, indhalings- og sømningsstationer, der skal holde tolerancerne sammen. Den praktiske konklusion er enkel. Før du sammenligner prisen, skal du sammenligne maskinens nominelle dåsediameterområde, bliktykkelsesvindue, sømkvalitetskontrol og omskiftningsmetode med dit faktiske produktmix.
Denne artikel forklarer, hvad hvert trin gør, hvilken maskinkonfiguration der matcher hvilket outputmål, og hvor købere oftest taber penge efter installation.
En maskine til fremstilling af blikdåser dækker en sekvens af operationer, der begynder med en flad blikspole og slutter med en forseglet, testet dåse. Hver fase tilføjer en tolerance, som den næste fase skal absorbere. Hvis kropsdiameteren driver med 0,05 mm, kan sømstationen stadig lukke sømmen, men overlapningen bliver ujævn, og lækagerisikoen stiger.
Maskinens nominelle hastighed er kun nyttig, hvis opstrøms- og nedstrømsudstyret kan matche det. En 300 cpm svejser, der fodrer en 150 cpm søm, vil skabe et bufferproblem, ikke en produktionsgevinst.
Enkeltstationsmaskiner udfører én operation ad gangen, normalt til lavvolumen eller uregelmæssige dåsestørrelser. Kombinere med tre stationer kombinerer halsudskæring, flanger og søm i én ramme, hvilket reducerer gulvplads og håndteringsskader. Kombinere med fire stationer tilføjer perler eller et andet flangetrin og er almindelige for drikke- og maddåser ved højere hastigheder.
For en mad- eller drikkevaredåselinje er en trestationskombiner ofte det praktiske udgangspunkt. Den håndterer dåsediametre fra ca. 52 mm til 200 mm og hastigheder fra 120 til 300 cpm, afhængigt af drev og værktøj.
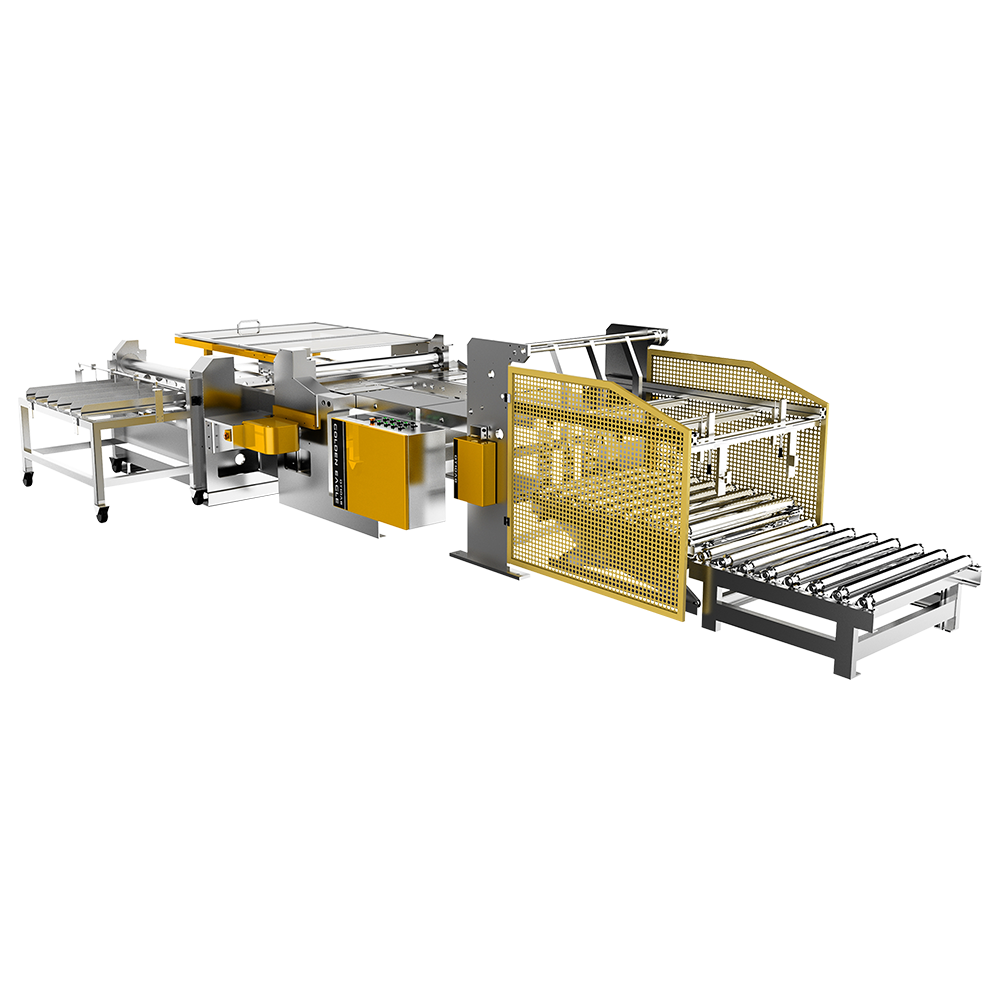
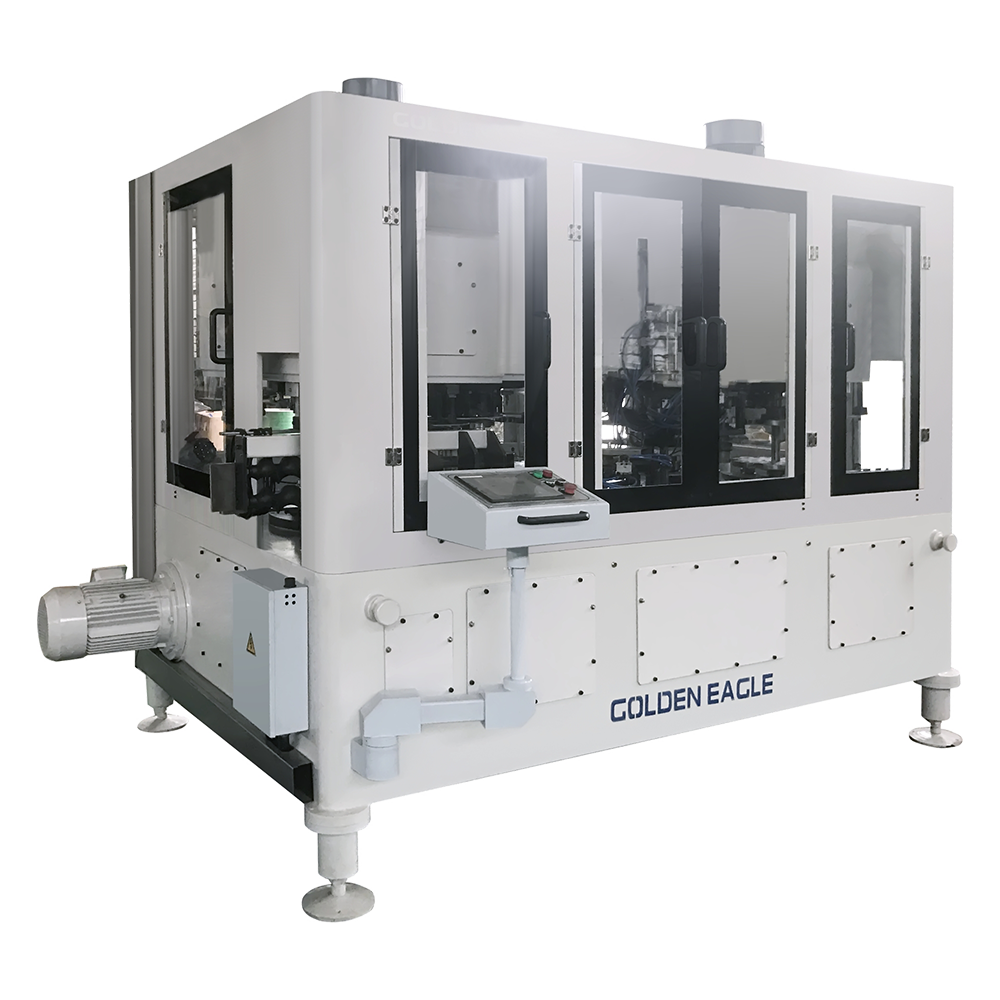
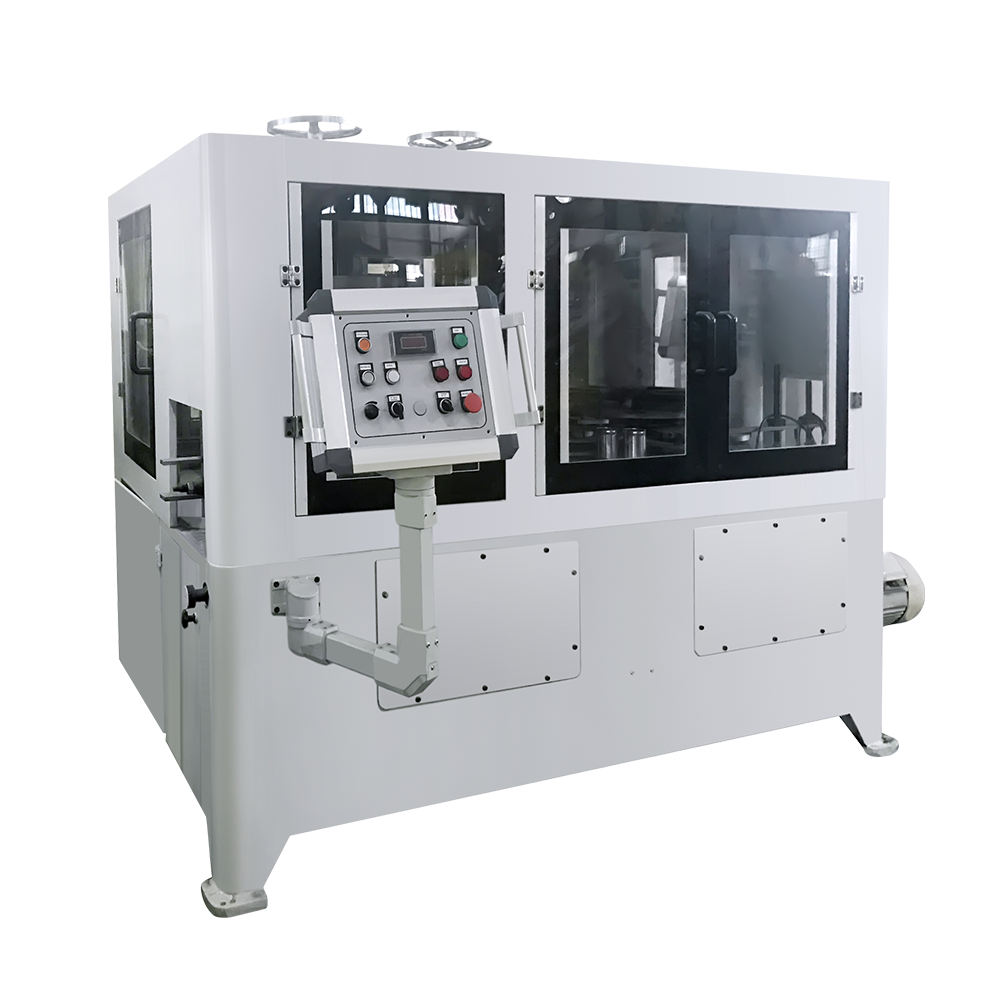 Automatisk Necking Flanging Beading Kombination Can Making Machine Mad- og drikkedunkebeklædning udstyr til automatisk halsudskæring, flangening og perler med flere hoved- og hastighedskonfigurationer til forskellige dåsestørrelser. Se produkt →
Når produktblandingen omfatter højere dåser eller kræver perler før sammensyning, tilføjer en 4-stations kombinator den ekstra formningsstation uden en anden maskine. Det er også nemmere at holde sømoverlapningen ensartet, når kropslængden ændres ofte.
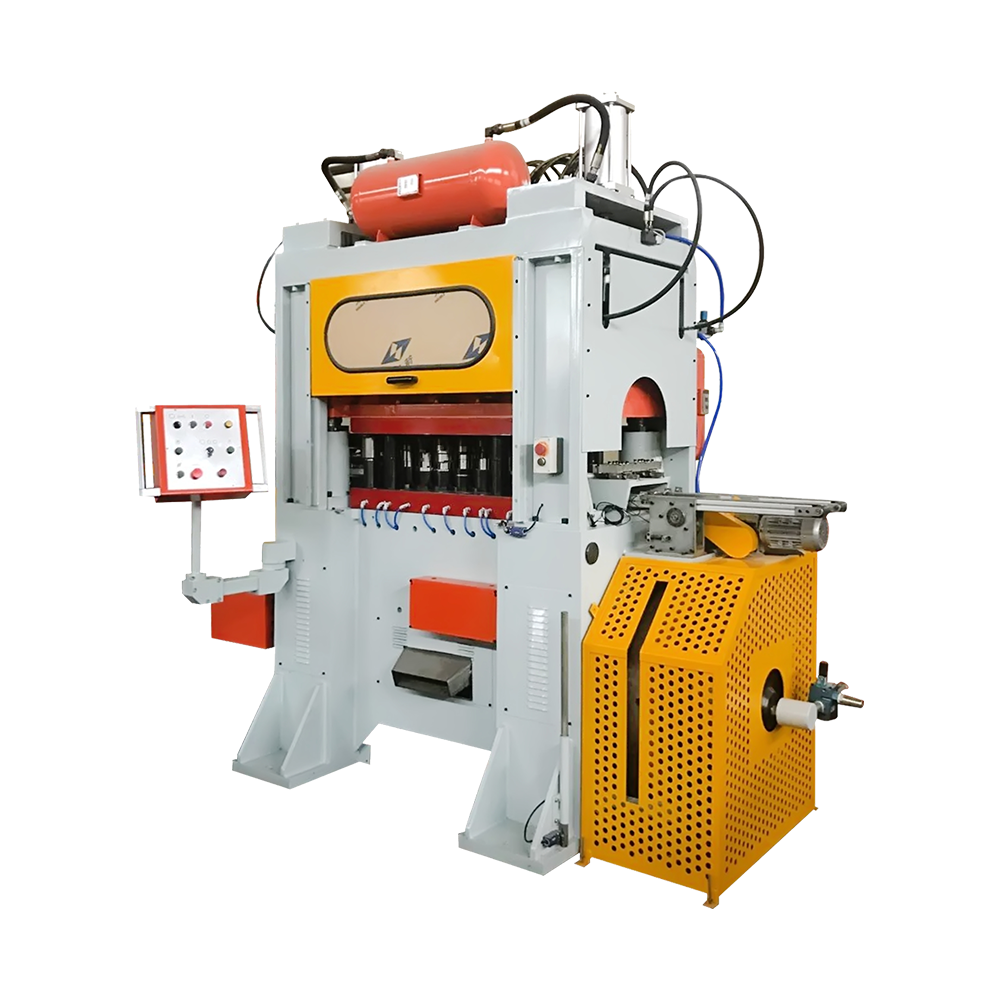
 Fire-stations halsudskæring, flanger, beading syning kan gøre maskine Tilføjer en formningsstation til højere dåser eller perler før sammensyning, hvilket hjælper med at opretholde sømoverlapning, når kropslængden ændres. Se produkt →
Svejsning er den anden kritiske enhed. En 500 cpm automatisk dåsesvejser bruger kobbertrådselektroder og en kontrolleret overlapning til at producere en sidesøm, der kan overleve belægning, udskæring og søm uden at revne.
 GT10C-500 automatisk dåselegemesvejser til dåser Højhastigheds automatisk sømsvejser til dåsehuse med 500 cpm output og kobbertrådselektroder for ensartede sidesømme. Se produkt →
Tabellen nedenfor sammenligner tre almindelige konfigurationer. Tallene er vejledende og skal bekræftes i forhold til producentens faktiske testdata for din dåsestørrelse og blikspecifikation.
| Parameter | Halvautomatisk linje | Automatisk kombinerer | Højhastighedslinje |
|---|---|---|---|
| Bliktykkelse | 0,20-0,38 mm | 0,15-0,35 mm | 0,14-0,30 mm |
| Dåse diameter | 52-180 mm | 52-200 mm | 52-300 mm |
| Nominel hastighed | 30-60 cpm | 120-300 cpm | 300-600 cpm |
| Skiftetid | 2-4 timer | 45-90 minutter | 60-120 minutter |
| Mål for sømtolerance | /- 0,05 mm | /- 0,03 mm | /- 0,02 mm |
| Operatører pr. skift | 4-6 | 2-3 | 1-2 |
Et smalt blikvindue er ikke en fejl. Højhastighedslinjer kører ofte med tyndere plade, fordi formnings- og svejsestationerne er designet til at styre strækning og varmetilførsel mere præcist. Risikoen er at købe en højhastighedslinje til et produktmix, der har brug for hyppige størrelsesændringer, for derefter at miste timer ved omstilling og omstilling.
Kapitalomkostninger er kun én linje i tilbagebetalingsligningen. Arbejdskraft, omstillingsnedetid, sparsom levetid og skrothastighed afgør ofte, om en linje returnerer sin investering inden for to eller fem år. Nedenstående diagram viser relative omkostnings- og lønprofiler for tre konfigurationer.
| Konfiguration | Typisk output | Relativ kapitalomkostning | Relativ lønomkostning |
|---|---|---|---|
| Halvautomatisk | 30-60 cpm | ||
| Automatisk kombinerer | 120-300 cpm | ||
| Højhastighedslinje | 300-600 cpm |
En halvautomatisk linje koster måske mindre på forhånd, men den har brug for fire til seks operatører pr. skift, og omstillingen kan tage en halv dag. For et anlæg, der kører tre eller flere dåsestørrelser om ugen, kan arbejds- og nedetidsomkostningerne overstige prisforskellen inden for 18 måneder. En højhastighedslinje betaler sig kun tilbage, når ordrebogen understøtter lange kørsler, og blikforsyningen er ensartet.
De fleste problemer efter installation er ikke forårsaget af en ødelagt maskine. De kommer fra forkert værktøj, uklare acceptkriterier og manglende reservedele. Før du underskriver, skal du kontrollere disse punkter:
For en dybere tjekliste om matchning af maskinfunktioner til dit produktmix, se denne vejledning om at vælge den rigtige dåsefremstillingsmaskine .
En maskine til fremstilling af blikdåser er et præcisionsværktøj, og dens oppetid afhænger af en simpel vedligeholdelsesrytme. Daglige kontroller bør dække sømvalsetryk, slid på svejseelektroder og smørepunkter. Ugentlige kontroller bør omfatte sidesømbelægningsdysen, indsnævningsmatricens overflade og drivremmens spænding.
At have et ekstra sæt sømruller, en svejseelektrodesamling og kritiske sensorer på stedet kan reducere en to-dages nedlukning til en to-timers ændring.
Tekniken bag en pålidelig linje kommer fra mange års bygning og servicering af de samme maskinfamilier. Zhejiang Jingying Food Machinery, der er baseret i Zhoushan, Kina, har fremstillet dåsefremstillingsmaskiner og forme siden 1978. Virksomheden rapporterer om mere end 350 ansatte, over 10.000 producerede dåse- og slutfremstillingsmaskiner og ISO 9001 og ISO 14001 certificering. Dens designprincipper refererer til KRUPP, SOUDRONIC og ALFONS-HAAR, med justeringer baseret på deres egen produktionserfaring.
Jingyings produktsortiment dækker dåselinjer til mad og drikkevarer, maskiner til mælkepulverdåser, udstyr til spraydåser, kemiske dåsemaskiner, endedæksellinjer, let-åbne-systemer, svejsere og konverteringspresseforme. Virksomheden eksporterer til Europa, Asien, Afrika, Nordamerika, Sydamerika og Oceanien. Du kan gennemgå dets fulde udstyrssortiment på Jingyings produktionssted før du anmoder om et tilbud.
Maskinkøb af en dåse er en kapacitetsbeslutning, ikke et katalogkøb. Start med de dåsestørrelser, du vil køre næste år, bliktykkelsen, du pålideligt kan finde, og den overgangstid, din ordrebog kan tåle. Tilpas derefter maskinens nominelle hastighed, sømtolerance og værktøjspakke til disse fakta. Den laveste pris pr. maskine er sjældent den laveste pris pr. dåse.
Relaterede produkter
Virksomheden blev grundlagt i 1978 og er en af de største kan-making-maskiner, der er velkendte virksomheder i ind-og udland.
Produktkategorier
Kontaktoplysninger
Zhongshatou Shenjiamen Zhoushan Zhejiang Kina
+86-580-3056646